Moin, aus Stapelfeld.
Ein perfekt ausgelegter Mantelheizleiter ist nur der Anfang. Die Verbindung zur Stromversorgung, die Art der Montage und die Qualitätssicherung entscheiden darüber, ob Ihre Heizlösung im rauen Industriealltag zuverlässig funktioniert. In einer Hochtemperatur-Anwendung im Werkzeugbau kann eine falsche Anschlusswahl zu Überhitzung führen. Bei der Beheizung einer Extrusionsdüse entscheidet die Montageart über die Effizienz der Wärmeübertragung. Und in UHV-Anlagen der Halbleiterindustrie ist ein unbemerktes Leck keine Option.
Dieser Leitfaden zeigt Ihnen, wie Sie Ihren Mantelheizleiter richtig anschließen, montieren und für kritische Anwendungen qualifizieren. Von der Auswahl des passenden Stromanschlusses über die richtige Montageart bis hin zu Prüfverfahren wie Heliumlecktest und Kalibrierung.
Anschlüsse für Heizleiter: Die richtige Verbindung
Die Verbindung zur Stromversorgung ist eine kritische Schnittstelle. Je nach Temperaturbereich, mechanischer Belastung und elektrischen Anforderungen kommen unterschiedliche Lösungen zum Einsatz.
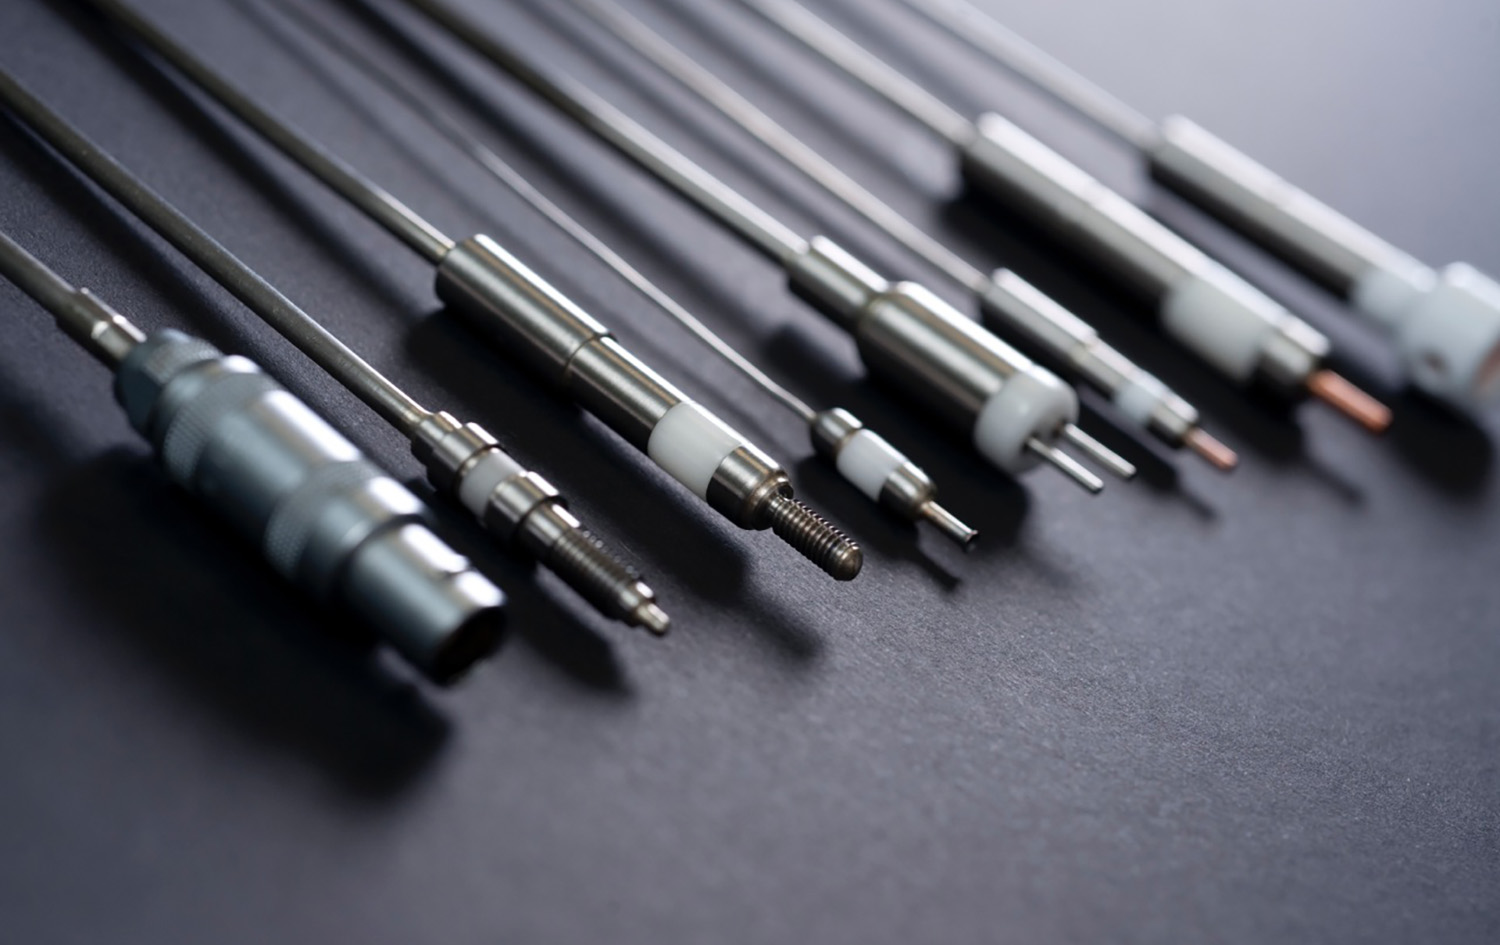
Keramische Stromanschlüsse (bis 400°C / 500°C).
Ideal für hohe Temperaturen und stabile Verbindungen. Keramische Bauteile müssen vor starker mechanischer Belastung, Erschütterung und Schlag geschützt werden, da dies zu Haarrissen und Brüchen führen kann.
| Typ | Anschlussart | Heizleiter-Ø (mm) | Max. Betriebstemp. | Max. Strom |
|---|---|---|---|---|
| KS | Stift/Pin | 1,0 – 3,0 | 400°C (kurz 500°C) | 10A – 20A |
| KM4 / KM5 | M4 / M5 Gewinde | 1,0 – 3,0 | 400°C (kurz 500°C) | 10A – 20A |
| KFG | Keramikkopf mit Madenschraube | 1,0 – 3,0 | 400°C | 10A – 30A |
| KBK | 2-Pin Stecker (Ø 11mm) | 1,5 – 2,0 | 400°C | 4A |
| KD5 | Miniatur-Keramikanschluss (Ø 5mm) | 1,0 – 1,5 | 200°C | 7A – 10A |
Metallische Stromanschlüsse (bis 220°C).
| Typ | Anschlussart | Heizleiter-Ø (mm) | Max. Betriebstemp. |
|---|---|---|---|
| L-HL | Push/Pull-Stecker | 1,5 – 3,0 | 220°C |
Direktverbindung mit Litzenleitung (bis 220°C).
Eine kostengünstige und flexible Lösung für Anwendungen ohne extreme Temperaturbelastung am Anschlusspunkt.
| Typ | Heizleiter-Ø (mm) | Max. Betriebstemp. | Max. Strom |
|---|---|---|---|
| D5VA | 1,0 – 2,0 | 220°C | 15A |
| D7VA | 1,5 – 4,0 | 220°C | 25A |
Montagearten: Die richtige Wärmeübertragung.
Ein Mantelheizleiter kann seine Leistung nur dann voll entfalten, wenn die Wärme effizient an das zu beheizende Bauteil übertragen wird. Die Art der Montage ist dabei der entscheidende Faktor. Je höher die Leistung (W/m) und die Temperatur, desto besser muss der Wärmekontakt sein. Eine unzureichende Wärmeabfuhr kann zu einer Überhitzung und einem vorzeitigen Ausfall des Heizleiters führen.
Geringe Heizleistung (< 100 W/m oder < 3 W/cm²).
Bei geringen Temperaturen ist kein vollflächiger Wärmekontakt erforderlich. Eine einfache mechanische Fixierung ist ausreichend.
Typische Montagearten:
- Aufwickeln um das Bauteil (z.B. Rohrbeheizung zur Frostfreihaltung)
- Fixierung mit punktgeschweißten Blechstreifen
- Einfache Klemmung
Mittlere Heizleistung (< 300 W/m oder < 6 W/cm²).
Im Temperaturbereich um 600°C ist ein durchgehender, fester Wärmekontakt entscheidend, um eine gute Wärmeübertragung zu gewährleisten.
Typische Montagearten:
- Einlegen in eine passgenaue Nut
- Hartlöten auf der Oberfläche
- Klemmen zwischen zwei Platten mit definiertem Anpressdruck
Hohe Heizleistung (> 300 W/m oder > 6 W/cm²).
Bei hohen Temperaturen und Leistungen muss eine optimale, vollflächige Wärmeübertragung sichergestellt werden, um Hitzestau zu vermeiden.
Typische Montagearten:
- Einlegen in eine Nut und anschließendes Hartverlöten (z.B. Heißkanalsysteme)
- Vollständiges Eingießen in Metall (z.B. Aluminium, Messing) für maximale Wärmeübertragung
Qualitätssicherung: Wenn Präzision kein Zufall sein darf.
In der Luft- und Raumfahrt oder in UHV-Anlagen der Halbleiterindustrie ist ein unbemerktes Leck oder eine ungenaue Temperaturmessung keine Option. Standardprodukte nach DIN-Norm sind gut, aber für Spitzenanwendungen braucht es einen zusätzlichen Feinschliff – eine geprüfte und zertifizierte Sicherheit, die über die Norm hinausgeht.
Heliumlecktest.
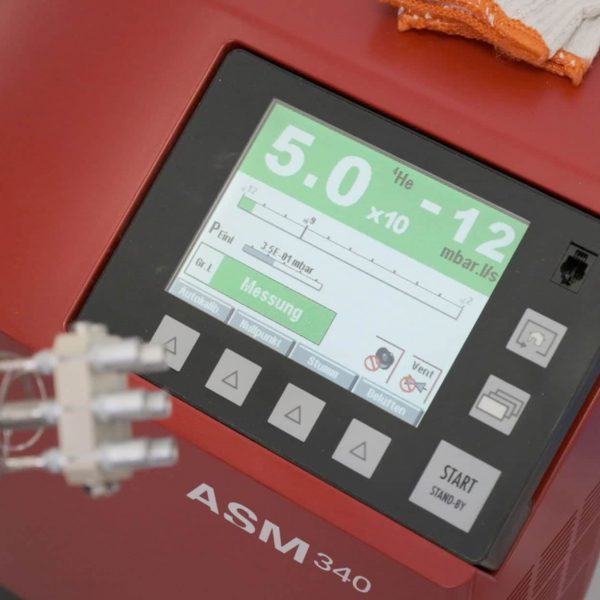
Heliumlecktest
Dieses Verfahren ist der Goldstandard zum Nachweis der Dichtigkeit von Bauteilen in Vakuum- und UHV-Anwendungen. Wir prüfen Schweißnähte und Verschraubungen unserer Heizleiter und Thermoelemente auf kleinste Leckagen, um einen Druckverlust in Ihrer Anlage zu verhindern.
Anwendung:
- Vakuum- und Ultrahochvakuum-Prozesse
- Test von Schweißungen und Verschraubungen
- Lieferung mit Prüfprotokoll
Röntgenprüfung.
Die zerstörungsfreie Röntgenprüfung erlaubt einen Blick ins Innere des Bauteils. So können wir die exakte Position der Messstelle eines Thermoelements bestimmen oder die Qualität einer internen Schweißnaht überprüfen, ohne das Bauteil zu beschädigen.
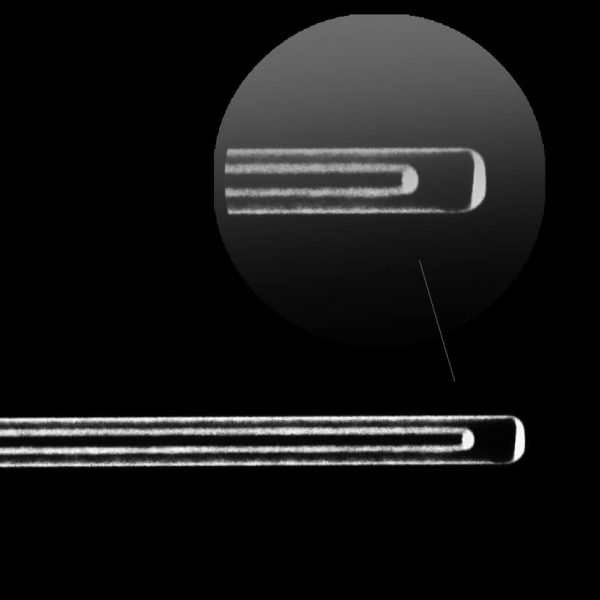
Röntgen
Anwendung:
- Fehlerbestimmung in verbauten Elementen
- Exakte Positionsbestimmung von Messstellen
- Lieferung mit Röntgenbildern, inklusive Vermaßung und Beschriftung
Kalibrierung.
Standard-Thermoelemente haben eine Toleranz nach DIN EN 60584. Wenn Ihre Anwendung eine höhere Genauigkeit erfordert, kalibrieren wir die Sensoren nach der Fixpunkte- oder Vergleichsmethode. So kennen Sie die exakte Abweichung jedes einzelnen Sensors und können diese in Ihrer Steuerung kompensieren.
Kalibrierung
Anwendung:
- Hochpräzise Temperaturmessung
- Prozesse mit mehreren Messpunkten
- Lieferung mit Werkskalibrierzertifikat oder offiziellem DAkkS-Kalibrierschein